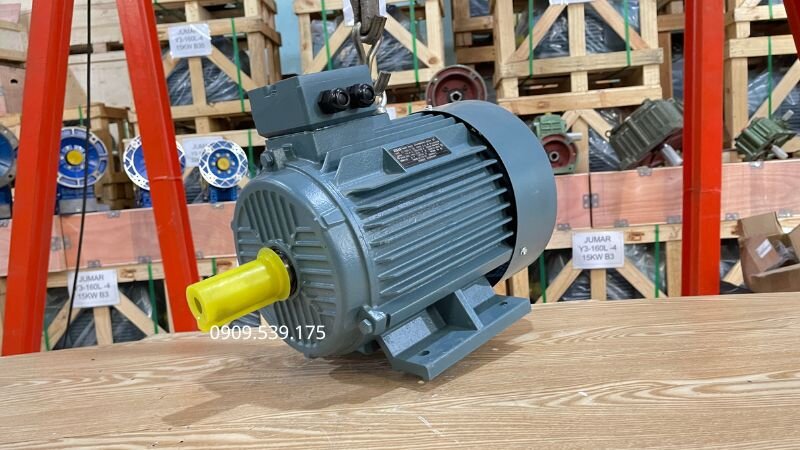
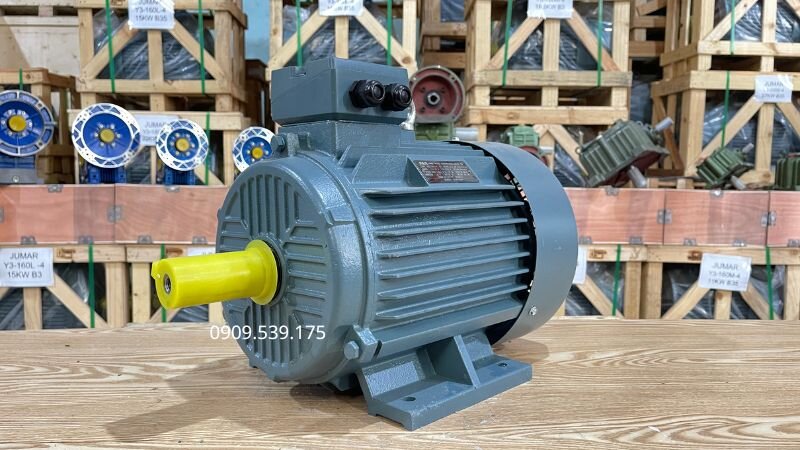
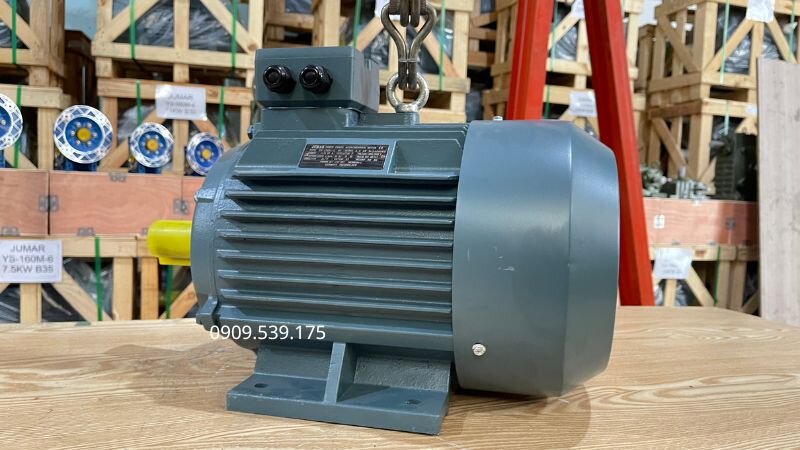
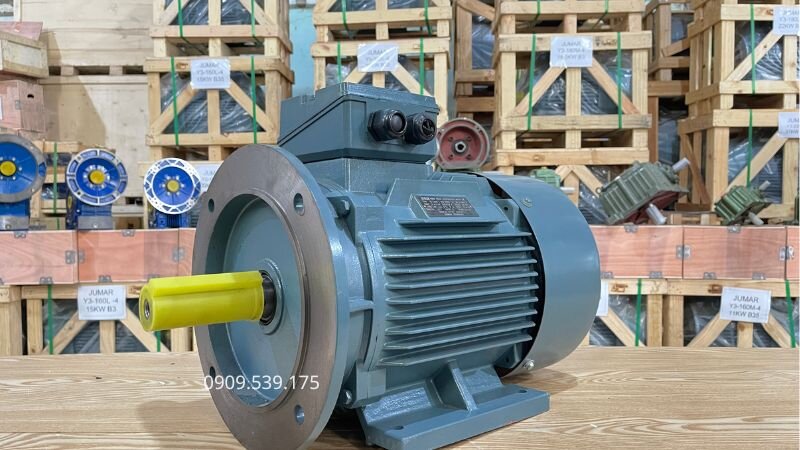
Xử lý vỏ gang motor bị nứt đòi hỏi quy trình kỹ thuật chính xác nhằm khôi phục độ bền cơ học và bảo vệ cuộn dây bên trong. Việc lựa chọn khâu chốt cơ khí, hàn nhiệt hoặc thay vỏ phụ thuộc vào vị trí tổn hại và độ lệch tâm của ổ bi. Giải pháp đúng giúp thiết bị vận hành êm ái, kéo dài tuổi thọ và giảm chi phí sửa chữa.
Lựa chọn đúng phương pháp xử lý vỏ gang motor bị nứt giúp khôi phục tối đa công suất và an toàn vận hành.
Xác định chính xác nguyên nhân nứt do va đập ngoại lực hay lực vặn xoắn cơ học từ bệ móng.
Áp dụng kỹ thuật khâu chốt cơ khí đối với vết nứt chịu lực kéo để tránh co ngót nhiệt.
Thực hiện hàn nhiệt đúng quy trình nung nóng và làm nguội chậm đối với chân đế gãy.
Thay thế vỏ mới hoặc mua máy mới khi vết nứt làm biến dạng ổ bi gây lệch tâm cốt trục.
Kiểm tra âm thanh, độ rung và độ cách điện trước khi đưa thiết bị vào vận hành chính thức.
Dưới đây là phân tích chi tiết từ góc độ chuyên môn cơ khí giúp bạn đưa ra quyết định sửa chữa tối ưu nhất.
Nguyên nhân vỏ gang motor điện bị nứt do đâu?
Gang xám FC200 hoặc FC250 là vật liệu phổ biến được sử dụng để đúc thân máy nhờ khả năng hấp thụ rung động cơ học xuất sắc. Tuy nhiên tính chất đặc trưng của vật liệu này là độ giòn cao và chịu lực uốn kéo kém hơn thép.
Nguyên nhân đầu tiên dẫn đến hư hỏng đến từ va đập vật lý trong quá trình vận chuyển, cẩu kéo hoặc lắp đặt. Khi thiết bị chịu tác động ngoại lực mạnh hoặc bị rơi rớt, vỏ thân máy rất dễ xuất hiện các đường nứt rạn kéo dài.
Nguyên nhân thứ hai xuất phát từ lực xé cơ học do bệ móng cố định lỏng lẻo. Khi động cơ điện vận hành dưới tải trọng lớn, hiện tượng giật lắc và vặn xoắn liên tục sẽ làm gãy chân đế hoặc nứt thân vỏ.
Hiện tượng lệch tâm giữa trục động cơ và trục tải cũng tạo ra lực hướng kính quá mức lên gối đỡ bi. Lực này truyền thẳng ra vỏ làm xuất hiện các vết nứt dọc theo tuyến chịu lực yếu nhất của thân vỏ.
Ngoài ra hiện tượng sốc nhiệt do môi trường làm việc thay đổi đột ngột cũng gây nên các ứng suất nội tích tụ. Khi kết hợp với rung động tần số cao, các đường nứt ẩn sẽ nhanh chóng xé rách lớp vỏ gang.
Chỉ ra tác động do va đập vật lý và lực vặn xoắn cơ học do lỏng bệ móng làm nứt vỡ vật liệu gang
Đánh giá mức độ rủi ro khi vỏ gang bị nứt
Vết nứt trên thân vỏ không đơn thuần là sự tổn hại ngoại quan mà còn đe dọa trực tiếp đến sự an toàn của toàn bộ hệ thống. Mức độ rủi ro sẽ tăng dần theo thời gian nếu không được xử lý kịp thời.
Khi lớp vỏ bảo vệ bị phá hủy, tiêu chuẩn bảo vệ IP55 hoặc IP56 sẽ không còn giữ được tác dụng. Nước mưa, độ ẩm và bụi bẩn công nghiệp dễ dàng xâm nhập vào khoang stator gây chập cháy cuộn dây đồng.
Nếu vết nứt xuất hiện ở phần chân đế hay mặt bích chịu lực, lực momen xoắn sẽ làm vết rạn lan rộng rất nhanh. Hiện tượng này dẫn đến gãy gập cốt trục, đứt dây curoa và gây nguy hiểm cho người vận hành.
Đối với các dòng động cơ điện công nghiệp hoạt động liên tục, sự biến dạng vỏ còn gây mất đồng tâm giữa rotor và stator. Sự va chạm giữa hai bộ phận này khi quay tốc độ cao sẽ phá hỏng hoàn toàn thiết bị.
Sự sụt giảm độ cứng vững của thân vỏ cũng khiến mức độ rung động gia tăng vượt ngưỡng tiêu chuẩn ISO 10816. Điều này làm giảm đáng kể tuổi thọ của vòng bi và các thiết bị cơ khí kết nối xung quanh.
Phân tích nguy cơ chập cháy do nước, bụi xâm nhập và rủi ro gãy trục, đứt dây curoa khi máy chịu lực tải.
Đánh giá chính xác chiều sâu và vị trí vết nứt giúp kỹ thuật viên lựa chọn phương án phục hồi tối ưu. Việc phát hiện sớm giúp tiết kiệm chi phí đáng kể so với việc phải thay thế toàn bộ thiết bị mới.
3 phương pháp xử lý vỏ gang motor bị nứt
Căn cứ vào vị trí, độ dài vết rạn và điều kiện làm việc của thiết bị, thợ cơ khí chuyên nghiệp sẽ áp dụng một trong ba kỹ thuật chuẩn hóa dưới đây để khôi phục cấu trúc vỏ.
Phương pháp khâu chốt cơ khí là kỹ thuật gia công nguội tiên tiến nhất hiện nay. Giải pháp này hoàn toàn không sử dụng nhiệt độ cao nên loại bỏ nguy cơ biến dạng hay nứt lan vỏ gang.
Kỹ thuật viên sẽ khoan các lỗ định vị dọc theo hai bên đường nứt với khoảng cách tiêu chuẩn. Sau đó, các thanh ghim thép hợp kim có độ bền kéo cao được đóng chặt vào để khóa khép kín vết rạn.
Một chuỗi các chốt liên kết được chèn ép chéo qua đường nứt tạo nên sự liên kết kim loại khép kín. Bề mặt sau đó được mài phẳng và phủ keo niêm phong chịu nhiệt chuyên dụng.
Cách làm này duy trì nguyên vẹn cấu trúc kim loại và đảm bảo độ đồng tâm của lồng chứa gối đỡ. Thiết bị sau khi khâu chốt chịu lực tải đầm chắc tương đương một sản phẩm motor điện tốt nhất.
Kỹ thuật khoan và đóng chốt thép ghim chặt mép nứt, giữ nguyên độ cứng cáp mà không gây co ngót do nhiệt.
Phương pháp 2: Hàn nhiệt vỏ gang đúng kỹ thuật
Hàn nhiệt vỏ gang đòi hỏi tay nghề thợ cao cùng quy trình gia nhiệt nghiêm ngặt. Phương pháp này thích hợp để xử lý các điểm gãy chân đế hoặc các mảng vỡ ở vị trí không chịu ứng suất quá nhạy cảm.
Trước khi hàn, vết nứt cần được mài vát góc chữ V hoặc chữ U để tăng diện tích bám dính. Toàn bộ thân máy phải được khò lửa gia nhiệt đều lên mức 300 đến 400 độ C nhằm giảm chênh lệch nhiệt độ.
Kỹ thuật viên sử dụng máy hàn kết hợp que hàn chuyên dụng chứa hàm lượng Nickel cao Ni-CI để đắp liên kết. Quá trình hàn được thực hiện theo từng đoạn ngắn và gõ nhẹ để giải phóng ứng suất dư.
Sau khi hoàn tất mũi hàn, thiết bị phải được ủ ngay trong xỉ than hoặc cát khô để nguội chậm trong nhiều giờ. Điều này ngăn chặn sự hình thành cấu trúc giòn martensite gây nứt lại ngay tại đường hàn.
Quy trình hàn nhiệt thường áp dụng phổ biến cho động cơ điện 1 pha, động cơ điện 3 pha và các mẫu motor điện 220v trong sản xuất quy mô vừa và nhỏ.
Kỹ thuật nung nóng toàn bộ thân máy và dùng que hàn chuyên dụng đắp nối kim loại, thường áp dụng cho chân đế.
Motordienbapha.com sở hữu đội ngũ kỹ thuật viên dày dạn kinh nghiệm, nhiệt huyết và am hiểu chuyên sâu về lĩnh vực cơ điện kế thừa từ Thành Thái Motor. Nếu bạn cần hỗ trợ kiểm tra vết nứt hoặc tư vấn giải pháp sửa chữa, hãy liên hệ ngay Zalo 0918827329 hoặc gọi hotline 0918 827 329 để được tư vấn tận tâm.
Phương pháp 3: Thay vỏ máy mới hoặc mua mô tơ mới
Trong trường hợp vết nứt đâm thẳng vào gối đỡ ổ bi khiến lồng chứa bị móp méo, độ lệch tâm vượt quá 0.05 mm thì mọi phương pháp hàn hay khâu chốt đều không thể phục hồi trọn vẹn.
Lúc này giải pháp bắt buộc là tháo toàn bộ ruột máy bao gồm stator và rotor để chuyển sang một vỏ máy mới có cùng kích thước tiêu chuẩn IEC kỹ thuật.
Nếu thiết bị đã quá cũ, quấn lại nhiều lần dẫn đến suy giảm hiệu suất điện năng, bạn nên cân nhắc mua động cơ điện mới. Việc đầu tư thiết bị mới giúp nhà máy vận hành liên tục và ổn định hơn.
Hiện nay việc mua motor điện hoặc mua mô tơ điện chính hãng rất dễ dàng. Người dùng nên tham khảo giá motor niêmyst để lựa chọn phương án thay thế kinh tế và hiệu quả nhất.
Các đại lý uy tín chuyên bán motor điện và bán động cơ điện luôn có sẵn các chủng loại đáp ứng nhu cầu thay mới nhanh chóng cho dây chuyền sản xuất của bạn.
Phương án thay thế bắt buộc khi vết nứt làm hỏng ổ bi gây lệch tâm hoặc khi thiết bị đã quá cũ nát.
Việc xử lý vỏ gang motor bị nứt cần đảm bảo không làm biến dạng hình học của thân máy. Sự mất đồng tâm dù chỉ vài micromet cũng có thể làm đứt gãy gối đỡ bi và chập cháy cuộn dây stator.
So sánh 3 phương pháp sửa chữa vỏ gang bị nứt
Để giúp bạn dễ dàng đưa ra quyết định phù hợp với tình trạng thực tế của máy, dưới đây là bảng so sánh chi tiết các tiêu chí kỹ thuật giữa ba phương pháp.
Tiêu chí
Khâu chốt cơ khí
Hàn nhiệt chuyên dụng
Thay vỏ hoặc mua máy mới
Ứng suất nhiệt
Hoàn toàn không có
Rất cao, cần ủ nguội
Không có
Độ chính xác kích thước
Giữ nguyên 100%
Có nguy cơ co ngót nhẹ
Chuẩn tiêu chuẩn IEC
Khả năng chịu tải
Rất cao, chịu uốn tốt
Trung bình khá
Tối đa theo thiết kế gốc
Trường hợp áp dụng
Vết nứt thân vỏ, lồng bi
Gãy chân đế, nứt nhẹ
Biến dạng gối bi, máy cũ
Chi phí thực hiện
Mức trung bình
Tiết kiệm chi phí
Đầu tư cao hơn
Quy trình kiểm tra sau khi xử lý vết nứt
Sau khi hoàn tất công đoạn khâu ghim hoặc hàn nhiệt, kỹ thuật viên phải thực hiện nghiêm ngặt quy trình kiểm tra chất lượng trước khi bàn giao thiết bị vận hành.
Đầu tiên là phương pháp gõ âm thanh cơ học. Kỹ thuật viên dùng búa nhỏ gõ nhẹ xung quanh vị trí xử lý. Tiếng gõ trong trẻo báo hiệu kim loại liền khối, nếu tiếng gõ đục chứng tỏ còn nứt ngầm bên trong.
Phương pháp thẩm thấu chất màu PT cũng thường được sử dụng để phát hiện các vết nứt vi mô trên bề mặt đường hàn. Dung dịch hiện màu sẽ chỉ rõ các lỗ rỗng còn sót lại.
Tiếp theo là thử nghiệm chạy không tải trong khoảng 30 đến 60 phút. Thao tác này giúp theo dõi độ rung lắc cơ học và kiểm tra xem có hiện tượng rò rỉ mỡ tại gối đỡ hay không.
Bên cạnh đó việc đo điện trở cách điện bằng Megohmmeter là bắt buộc. Giá trị điện trở phải đạt mức an toàn theo tiêu chuẩn để tránh nguy cơ rò điện ra vỏ máy.
Dù là các dòng động cơ điện nhập khẩu đắt tiền hay motor điện pha 220v thông dụng, việc tuân thủ đầy đủ các bước kiểm định này sẽ đảm bảo tính bền vững lâu dài.
Động cơ điện mới hoạt động bền bỉ, hiệu suất cao tại Thành Thái Motor.
Chạy thử nghiệm không tải và đo độ rung sau khi phục hồi vỏ gang giúp loại bỏ đa số nguy cơ sự cố khi đưa mô tơ điện vào dây chuyền sản xuất chính thức.
Bảng giá động cơ điện mới nhất tháng 10/2026 tại Motordienbapha.com
Dưới đây là bảng giá động cơ điện mới nhất tháng 10/2026 tại Motordienbapha.com giúp bạn cập nhật mức giá chính xác và lựa chọn thiết bị phù hợp với nhu cầu sử dụng.
Khi nào nên chọn phương pháp xử lý vỏ gang motor bị nứt bằng khâu chốt cơ khí?
Phương pháp khâu chốt cơ khí phù hợp khi vết nứt ở thân vỏ hoặc lồng chứa gối đỡ. Kỹ thuật này không dùng nhiệt, giúp giữ nguyên 100% kích thước, tránh biến dạng nhiệt và đảm bảo độ đồng tâm tối đa cho motor.
Hàn nhiệt vỏ gang motor bị nứt cần lưu ý những kỹ thuật quan trọng nào?
Khi hàn nhiệt, cần vát góc vết nứt, nung nóng thân máy lên 300–400°C và dùng que hàn chứa hàm lượng Nickel cao. Sau khi hàn, phải ủ motor trong xỉ than hoặc cát khô để làm nguội chậm, tránh gây nứt lại.
Trường hợp nào bắt buộc phải thay vỏ máy hoặc mua motor điện mới?
Bạn nên thay vỏ hoặc mua máy mới khi vết nứt đâm vào gối đỡ bi làm độ lệch tâm vượt quá 0.05 mm, hoặc khi thân vỏ đã biến dạng nặng. Điều này giúp đảm bảo an toàn tuyệt đối cho dây chuyền sản xuất.
Vỏ gang motor bị nứt nếu không sửa chữa kịp thời sẽ gây ra rủi ro gì?
Vết nứt làm mất độ kín chuẩn IP55/IP56, khiến nước và bụi dễ xâm nhập gây chập cháy cuộn dây. Ngoài ra, vết nứt còn gia tăng rung lắc, làm lệch tâm trục, có thể gây gãy cốt hoặc hỏng hóc nặng nề hơn.
Sau khi phục hồi vỏ gang motor, cần thực hiện các bước kiểm tra nào?
Kỹ thuật viên cần gõ âm thanh kiểm tra độ liền khối, dùng dung dịch thẩm thấu PT tìm vết nứt ẩn, đo điện trở cách điện và cho motor chạy thử không tải từ 30 đến 60 phút để đánh giá độ rung.
Kết luận về xử lý vỏ gang motor bị nứt
Tóm lại việc xử lý vỏ gang motor bị nứt đúng kỹ thuật không chỉ giúp khôi phục kết cấu cơ học mà còn bảo vệ an toàn cho hệ thống điện trong nhà máy.
Tùy thuộc vào vị trí và mức độ hư hỏng, bạn có thể lựa chọn phương pháp khâu chốt cơ khí, hàn nhiệt hoặc thay thế vỏ máy để tối ưu chi phí sửa chữa.
Trong trường hợp thân vỏ hư hỏng quá nặng, việc tìm địa chỉ bán mô tơ điện uy tín để mua động cơ điện mới động cơ điện giá rẻ chất lượng sẽ là lựa chọn sáng suốt.
Nếu bạn có nhu cầu mua mô tơ điện hoặc tư vấn dòng motor điện công nghiệp chất lượng cao, hãy liên hệ Motordienbapha.com qua số điện thoại 0918 827 329 hoặc Zalo 0918827329 để nhận dịch vụ hỗ trợ kỹ thuật tận tâm nhất.